Nejpevnější profil trubky při ohybu: analýza tvarů a materiálů

Pevnost profilu trubky při ohybu závisí především na jeho tvaru a poměru průměru k tloušťce stěny. Různé metody ohýbání trubek, včetně mandrel ohýbání, ovlivňují výslednou pevnost a odolnost proti deformacím. Porozumění těmto faktorům pomůže vybrat nejvhodnější profil pro konkrétní aplikaci.
Rychlý přehled
- Nejpevnější profil trubky při ohybu je kruhový díky rovnoměrnému rozložení napětí.
- Poměr průměru k tloušťce stěny (D/t) výrazně ovlivňuje odolnost trubky vůči ohybu; doporučený minimální poloměr ohybu pro hliníkové trubky je 3× průměr.
- Použití mandrelu během ohýbání zabraňuje deformacím a zvyšuje pevnost ohybané trubky.
- Materiál trubky (např. nerezová ocel, slitiny hliníku 6061-T6, 6063-T5, 5052-O) významně ovlivňuje ohybovou pevnost a odolnost.
- Různé metody ohýbání (hydraulická, ruční, indukční) mají odlišný dopad na mechanické vlastnosti trubek po ohybu.
Který profil trubky je nejpevnější při ohybu a proč?
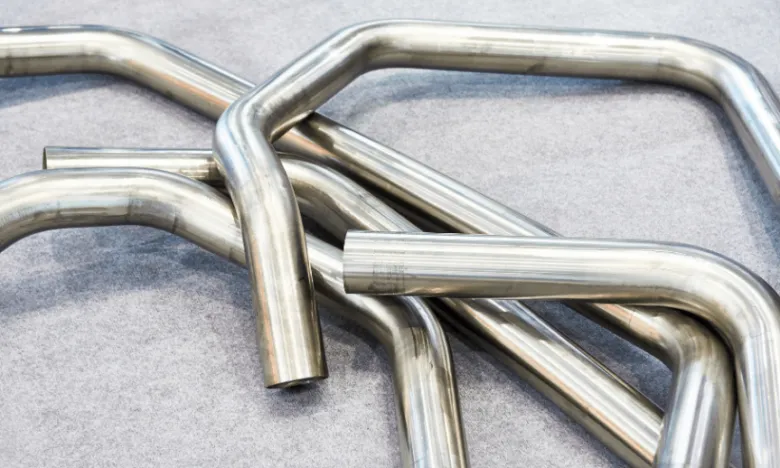
Kruhový profil trubky je nejpevnější při ohybu díky rovnoměrnému rozložení ohybového napětí po celém obvodu průřezu, což minimalizuje lokální koncentrace napětí a snižuje riziko plastické deformace. Naopak čtvercové a obdélníkové profily vykazují výrazné zvýšení ohybového napětí v rozích, kde vznikají kritická místa pro iniciaci trhlin a únavu materiálu. Poměr průměru k tloušťce stěny (D/t) zásadně ovlivňuje pevnost – například u nerezových trubek s D/t kolem 18,3 se objevují diagonální záhyby stěny pod úhly 20° až 45° od osy ohybu. Vyšší tloušťka stěny zvyšuje odolnost proti ohybovému namáhání, avšak snižuje pružnost profilu. Při ohýbání je nezbytné použít mandrel, který udržuje vnitřní tvar trubky a zabraňuje deformacím jako je zploštění či vlnkování průřezu, což je zvlášť důležité u profilů s nižším poměrem D/t.
Srovnání kruhového, čtvercového a obdélníkového profilu
Kruhový profil trubky vykazuje rovnoměrné rozložení napětí podél celého obvodu, což redukuje riziko vzniku plastických deformací a únavy materiálu. Čtvercové a obdélníkové profily koncentrují ohybové napětí v rozích, kde dochází k vyšší pravděpodobnosti vzniku mikrotrhlin a rychlejší únavě materiálu. Tyto rohy jsou kritickými místy, která při opakovaném zatížení vedou ke snížení celkové pevnosti a zkrácení životnosti konstrukce. Použití mandrelu během ohýbání pomáhá udržet tvar průřezu a minimalizovat deformace, zejména u kruhových profilů, kde je tento efekt nejvýraznější.
| Profil trubky | Rozložení napětí | Riziko deformace | Vhodnost pro ohybové zatížení |
|---|---|---|---|
| Kruhový profil | Rovnoměrné po obvodu | Nízké | Nejvhodnější |
| Čtvercový profil | Koncentrované v rozích | Vysoké | Méně vhodný |
| Obdélníkový profil | Koncentrované v rozích | Vysoké | Méně vhodný |
Proč je kruhový profil nejpevnější při ohybu
Rovnoměrné rozložení ohybového napětí v kruhovém profilu znamená, že materiál není vystaven lokálním přetížením, která by mohla způsobit vznik trhlin. Tento princip umožňuje trubce snášet vyšší ohybové zatížení bez výrazných deformací. Poměr průměru k tloušťce stěny (D/t) přímo ovlivňuje pevnost – nižší hodnoty D/t znamenají silnější stěnu, která lépe odolává ohybovému namáhání. Použití mandrelu při ohýbání dále zvyšuje pevnost tím, že udržuje konstantní tvar průřezu a zabraňuje deformacím, které by mohly oslabit konstrukci.
Tip: Častou chybou je nedostatečné použití mandrelu při ohýbání kruhových trubek, což vede k deformacím průřezu, zvýšené ovalitě a snížení pevnosti ohybu.
Pro koho je kruhový profil nejvhodnější? Kruhový profil doporučuji pro konstrukce s vysokým ohybovým zatížením a požadavkem na dlouhou životnost, například v průmyslových rámech nebo nosných konstrukcích. Naopak čtvercové a obdélníkové profily jsou vhodnější tam, kde je důležitý estetický vzhled nebo snadná montáž, ale není klíčová vysoká pevnost při ohybu.
Jaký vliv má materiál trubky na pevnost při ohybu?
Pevnost trubky při ohybu výrazně závisí na materiálu, z něhož je vyrobena. Nerezová ocel má vyšší pevnost a odolnost vůči deformacím než běžná ocel, což ji předurčuje pro konstrukce s vyššími požadavky na ohybové napětí trubky. Naopak hliníkové slitiny nabízejí lehkost a rozdílné mechanické vlastnosti podle typu slitiny. Slitina 6061-T6 vykazuje dobrou pevnost, ale při ohybu s malým poloměrem může docházet k praskání. Slitina 6063-T5 má lepší ohybatelnost, avšak nižší pevnost než 6061-T6. Největší houževnatost a ohybatelnost vykazuje slitina 5052-O, která se hodí pro aplikace vyžadující časté ohýbání bez rizika zlomení.
Co ovlivňuje pevnost profilu trubky při ohýbání
| Materiál | Pevnost materiálu (MPa) | Typické využití |
|---|---|---|
| Běžná ocel | 250 – 400 | Obecné konstrukce, nižší nároky |
| Nerezová ocel | 500 – 700 | Odolné konstrukce, vyšší nároky na ohyb |
| Hliníková slitina 6061-T6 | 275 – 310 | Středně pevné a přesné profily |
| Hliníková slitina 6063-T5 | 150 – 190 | Lehké a ohybné aplikace |
| Hliníková slitina 5052-O | 140 – 200 | Vysoká ohybatelnost, houževnatost |
Tip: Při výběru materiálu zvažte poměr průměru k tloušťce stěny a metodu mandrel ohýbání, která výrazně ovlivňuje toleranci ohybu trubek a minimalizuje deformace trubek ohybem. Pro konstrukce s vysokým ohybovým namáháním doporučuji nerezovou ocel nebo slitinu 5052-O.
Zdroj: eagri.cz
Jak poměr průměru k tloušťce stěny ovlivňuje pevnost trubky?
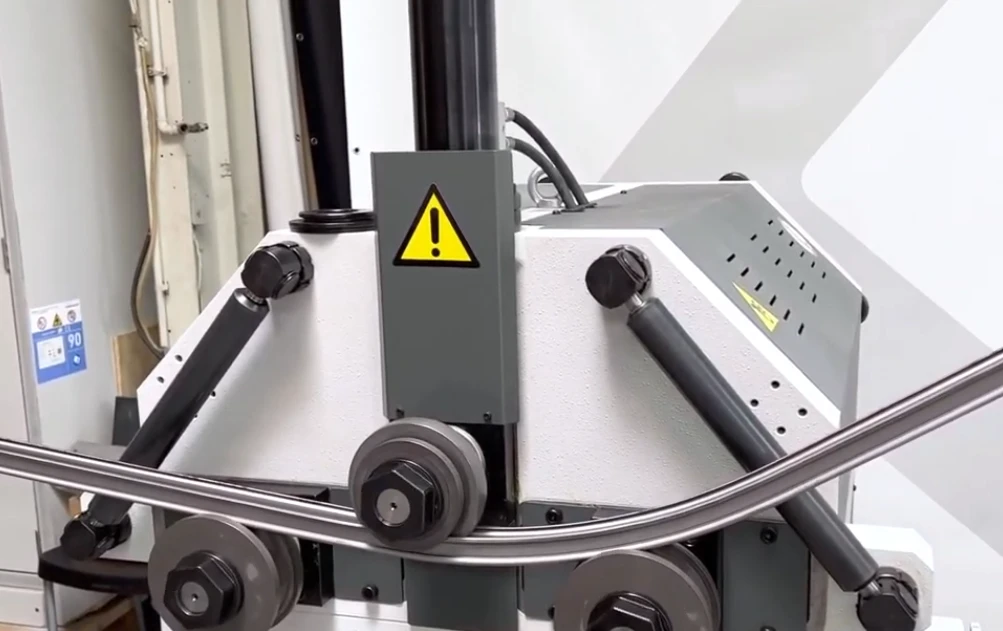
Poměr průměru k tloušťce stěny (D/t) je zásadní parametr ovlivňující pevnost a deformace trubek při ohýbání. Tento poměr určuje, jak odolná bude trubka vůči ohybovým napětím a vzniku nežádoucích záhybů či deformací.
Co je poměr průměru k tloušťce stěny (D/t)
Poměr průměru k tloušťce stěny (D/t) vyjadřuje, kolikrát je průměr trubky větší než její tloušťka stěny. Čím nižší je tento poměr, tím pevnější je profil trubky vůči ohybu a menší je riziko vzniku deformací. Tento parametr je klíčový pro odhad tolerance ohybu trubek a jejich schopnosti snášet ohybové napětí bez poškození.
Doporučené minimální poloměry ohybu
Minimální poloměr ohybu závisí na materiálu trubky a jejím D/t poměru. Pro hliníkové trubky s nižším poměrem D/t se doporučuje minimálně 3× průměr poloměr ohybu. U ocelových trubek, které mají obecně vyšší pevnost, stačí minimálně 1,5× průměr. U nerezových trubek s D/t kolem 18,3 se často objevují diagonální záhyby pod úhly 20° až 45°, což signalizuje nutnost preciznější metody ohýbání, například mandrel ohýbání, pro snížení deformací.
- Hliníková trubka: minimální poloměr ohybu = 3× průměr
- Ocelová trubka: minimální poloměr ohybu = 1,5× průměr
- Nerezová trubka s D/t ≈ 18,3: vyšší riziko diagonálních záhybů bez správné technologie ohýbání
Tip: Přesný výběr profilu trubky pevnost i metodu ohýbání je nutné volit s ohledem na konkrétní požadavky konstrukce a toleranci ohybu trubek.
Jaké metody ohýbání trubek existují a jak ovlivňují pevnost?
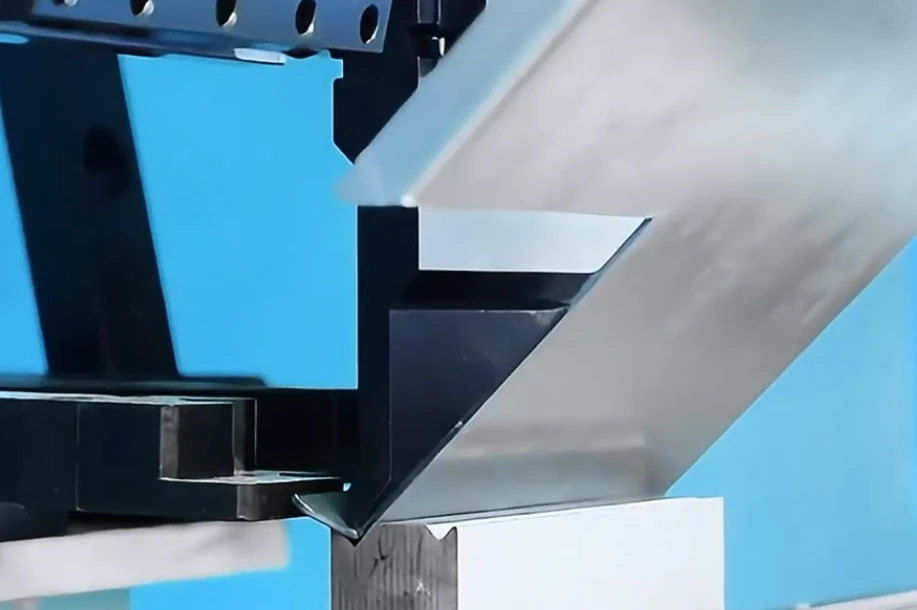
Různé metody ohýbání trubek se liší v přesnosti, vlivu na mechanické vlastnosti a výslednou pevnost materiálu. Volba správné technologie ohýbání minimalizuje deformace, záhyby a praskliny a zároveň zachovává předepsané tolerance ohybu, což je zásadní pro konstrukce namáhané ohybem.
Hydraulické a mechanické ohýbání
Hydraulické ohýbačky využívají konstantní tlak a pomalý průběh ohybu, což umožňuje přesný ohyb s deformací menší než 2 % průměru trubky. Mechanické ohýbačky jsou vhodné pro silnostěnné trubky s tloušťkou stěny nad 3 mm a průměry nad 50 mm, kde udržují toleranci poloměru ohybu ±1-3 % a minimalizují ovalitu pod 5 %. Obě metody jsou ideální pro trubky s poměrem průměru k tloušťce stěny (D/t) mezi 10 a 20, kdy pevnost profilu při ohybu výrazně závisí na přesnosti ohybu a eliminaci záhybů.
Ruční ohýbání a ohýbání s mandrelem
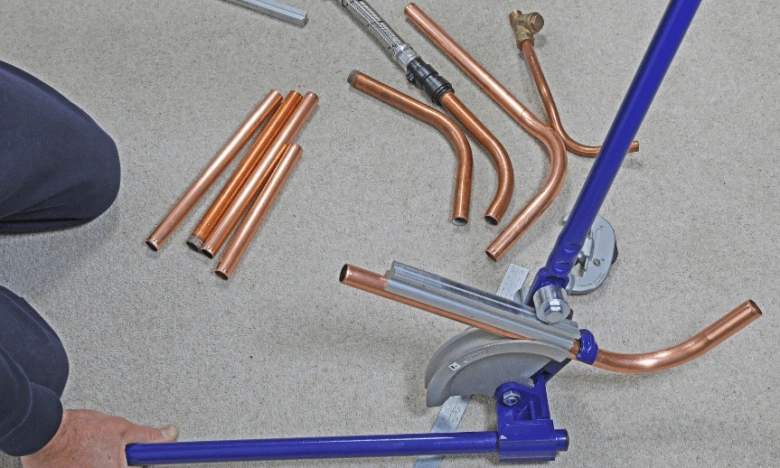
Ruční ohýbání je vhodné především pro tenkostěnné trubky s tloušťkou do 2 mm a průměrem do 30 mm, ale nese vyšší riziko deformací, zejména zploštění průřezu a vzniku vlnkování. Použití mandrelu – kaleného ocelového kolíku nebo sady kuliček uvnitř trubky – výrazně snižuje vnitřní deformace, zabraňuje plateu ovalizaci a vzniku záhybů pod úhly 20° až 45° od osy ohybu. Mandrel ohýbání zvyšuje pevnost ohybu až o 15 % tím, že udržuje kruhový průřez a zabraňuje mikrotrhlinám v ohybové oblasti.
Indukční ohýbání a alternativní metody
Indukční ohýbání využívá lokální ohřev na teploty kolem 300-600 °C, což snižuje ohybové napětí a zvyšuje tvárnost materiálu. Tento způsob umožňuje ohyb s menším poloměrem, například až 1,5× průměr trubky u ocelových profilů, bez vzniku trhlin. Alternativní metody zahrnují ohýbání za tepla pomocí autogenu nebo propan-butanového hořáku a naplnění trubky suchým pískem, které stabilizují stěnu a minimalizují deformace. Tyto technologie jsou vhodné pro materiály s nízkou tvárností nebo vysokým poměrem D/t.
- Hydraulická ohýbačka – přesný ohyb s deformací pod 2 % průměru
- Mandrel – vnitřní podpěra zabraňující ovalizaci a záhybům
- Indukční ohřev – umožňuje ohyb s menším poloměrem a lepší pevnost
- Ruční ohýbání – vhodné pro tenkostěnné trubky do 2 mm, vyšší riziko deformací
Tip: Při výběru metody ohýbání vždy zvažte poměr průměru k tloušťce stěny (D/t) a požadovanou toleranci ohybu, protože tyto parametry přímo ovlivňují pevnost profilu trubky a riziko vzniku vad. Častou chybou je použití ručního ohýbání u silnostěnných trubek bez mandrelu, což vede ke zploštění a snížení pevnosti. Pro konstrukce vyžadující vysokou pevnost doporučuji hydraulické nebo indukční ohýbání s mandrelem.
Co je mandrel a proč je důležitý při ohýbání trubek?
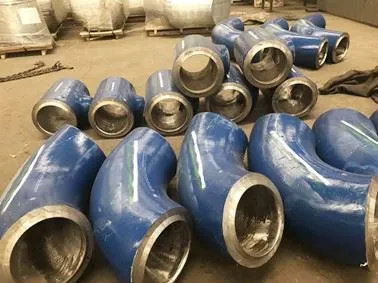
Mandrel je podpůrný nástroj vkládaný do trubky během ohýbání, který zabraňuje zploštění průřezu a výrazně omezuje deformace stěn. Nejčastěji se používá kalený ocelový kolík nebo série ocelových kuliček, které vyplní vnitřní prostor trubky a udržují její kruhový tvar během ohybu. Díky tomu mandrel snižuje riziko vzniku vlnkování a mikrotrhlin, což zvyšuje pevnost profilu trubky při ohybovém namáhání.
Použití mandrelu je nezbytné zejména u trubek s poměrem průměru k tloušťce stěny (D/t) vyšším než 10, kde bez vnitřní podpory dochází k výrazné ovalizaci průřezu a k tvorbě diagonálních záhybů v úhlech 20° až 45° vůči ose ohybu. Metody ohýbání s mandrelem umožňují udržet toleranci ohybu v mezích ±1-3 % poloměru a ovalitu do 5 % vnějšího průměru, což významně prodlužuje životnost a bezpečnost konstrukce.
Proč je některý profil trubky pevnější při ohýbání než jiný
Mandrel vyrovnává rozdíly v pevnosti profilů tím, že zabraňuje zborcení stěn a udržuje pravidelný tvar průřezu. Bez mandrelu je kruhový profil náchylnější k deformacím, zejména k tzv. plateau ovalizaci, která snižuje pevnost trubky až o 30 %. S podporou mandrelu dosahuje kruhový profil vyšší odolnosti vůči ohybovému napětí díky rovnoměrnému rozložení sil a minimalizaci koncentrace napětí v ohybu.
Tip: Častou chybou je ohýbání trubek bez použití mandrelu u tenkostěnných profilů s vysokým poměrem D/t, což vede k trvalé deformaci průřezu a snížení pevnosti. Mandrel je proto klíčový pro zachování tvaru a mechanických vlastností, zvláště u nerezových a hliníkových trubek s požadavkem na přesný ohyb.
Mandrel se nejvíce hodí pro ohýbání kruhových trubek s tenčími stěnami a vyšším poměrem D/t, kde bez podpory hrozí deformace. Naopak u silnostěnných nebo čtvercových profilů s nízkým poměrem D/t může být použití mandrelu méně kritické, protože jejich průřez lépe odolává ohybovým deformacím i bez vnitřní podpory.
Jaké vady vznikají při nevhodném ohýbání trubek?
Nevhodné metody ohýbání trubek vedou ke vzniku několika typických vad, které významně snižují pevnost profilu. Nejčastějším problémem je zborcení stěn, které nastává při příliš malém poloměru ohybu. Tento stav deformuje průřez a oslabuje konstrukční integritu. Další vadou jsou záhyby a praskliny, které vznikají při rychlém nebo nešetrném ohýbání, často bez použití mandrelu. Mandrel ohýbání totiž zabraňuje zploštění průřezu a vlnkování, což jsou deformace trubek ohyb, které snižují jejich nosnost.
Proč je některý profil trubky pevnější při ohýbání než jiný
Pevnost profilu trubky ovlivňuje poměr průměru k tloušťce stěny a tvar průřezu. Kruhový profil trubky například lépe rozkládá napětí a odolává deformacím než čtvercový, který je náchylnější k záhybům. Tolerance ohybu trubek proto musí odpovídat materiálu a profilu, aby se předešlo deformacím a ztrátě pevnosti. Na co si dát pozor: ohýbání bez mandrelu nebo s nevhodným nářadím často vede ke zploštění a prasklinám, což trubku pro konstrukce namáhané ohybem výrazně oslabuje.
Jak kontrolovat kvalitu a tolerance ohýbaných trubek?
Typické tolerance ohybu trubek zásadně ovlivňují výslednou pevnost profilu trubky a jeho schopnost odolávat deformacím. U hliníkových trubek se tolerance průměru pohybují mezi ±0,25 až 0,51 mm, tloušťka stěny má odchylku přibližně ±10 % a poloměr ohybu je kontrolován v rozmezí ±1 až 3 %. Ovalita trubek nesmí překročit 5 % ze jmenovitého průměru (OD). Tyto parametry jsou klíčové pro minimalizaci deformace trubek při ohybu a zachování požadované pevnosti.
Kvalita ohýbání se měří pomocí moderních metod, například laserových skenerů, které přesně zaznamenávají ovalitu a poloměr ohybu profilu trubky. Souřadnicové měřicí stroje zase posuzují celkovou přesnost tvaru a úhel oblouku. Pravidelná kontrola tolerance ohybu trubek je nezbytná pro výběr optimálního profilu s největší pevností proti ohybu.
| Parametr | Tolerance u hliníkových trubek | Tolerance u ocelových trubek |
|---|---|---|
| Průměr | ±0,25-0,51 mm | ±0,2-0,4 mm |
| Tloušťka stěny | ±10 % | ±8 % |
| Poloměr ohybu | ±1-3 % | ±1-2 % |
| Ovalita | do 5 % OD | do 3 % OD |
Co ovlivňuje pevnost profilu trubky při ohýbání
Poměr průměru k tloušťce stěny a použitá metoda ohýbání trubek, například mandrel ohýbání, zásadně ovlivňují pevnost a omezení deformace trubek ohybem. Výhody kruhového profilu trubky při ohýbání spočívají v rovnoměrném rozložení ohybového napětí, což přispívá k vyšší odolnosti proti praskání.
Časté dotazy o pevnosti profilů trubek při ohybu
Otázka: Který profil trubky je nejpevnější při ohybu?
Kruhový profil trubky je nejpevnější díky rovnoměrnému rozložení ohybového napětí kolem celého obvodu. Tento tvar minimalizuje deformace a snižuje riziko vzniku záhybů nebo prasklin.
Otázka: Jaký vliv má materiál trubky na její pevnost při ohybu?
Materiál výrazně ovlivňuje pevnost; nerezová ocel má vyšší pevnost než běžná uhlíková ocel. Hliníkové slitiny 6061-T6 a 5052-O se liší ohybatelností a mechanickými vlastnostmi, což ovlivňuje odolnost vůči trhlinám.
Otázka: Co znamená poměr průměru k tloušťce stěny (D/t)?
Poměr D/t určuje, jak silná je stěna vzhledem k průměru trubky. Nižší poměr znamená vyšší pevnost a menší náchylnost k deformacím při ohybu.
Otázka: Jaký je doporučený minimální poloměr ohybu pro hliníkové trubky?
Pro hliníkové trubky je ideální minimální poloměr ohybu přibližně 3× průměr trubky, aby nedocházelo k praskání nebo zploštění průřezu.
Otázka: Jaký je minimální poloměr ohybu u ocelových trubek?
U ocelových trubek se používá poloměr ohybu 1,5× průměr pro dlouhé lokty a 1× průměr pro krátké lokty, což snižuje riziko deformací.
Otázka: Co je mandrel a proč se používá při ohýbání trubek?
Mandrel je vnitřní podpůrný nástroj vložený do trubky během ohýbání, který zabraňuje zploštění a vzniku záhybů, čímž zvyšuje kvalitu ohybu.
Otázka: Jaké vady vznikají při nevhodném ohýbání trubek?
Nedodržení správného poloměru ohybu nebo rychlého ohýbání způsobuje záhyby, praskliny a deformace stěn v místě ohybu.
Otázka: Jaké jsou typické tolerance u ohýbaných hliníkových trubek?
Tolerance zahrnují ±0,25-0,51 mm na průměr, ±10 % na tloušťku stěny, ±1-3 % na poloměr ohybu a maximální ovalitu do 5 % průměru.
Otázka: Jaké metody ohýbání jsou nejvhodnější pro silnostěnné trubky?
Hydraulické ohýbačky s mandrelem jsou nejefektivnější pro silnostěnné trubky, protože minimalizují deformace a udržují přesný tvar.
Otázka: Jaký dopad má ruční ohýbání na pevnost trubek?
Ruční ohýbání se hodí spíše pro tenkostěnné trubky, ale zvyšuje riziko deformací a záhybů bez použití mandrelu.
Otázka: Jak lze změřit kvalitu ohýbaných trubek?
Kvalita se měří laserovými skenery nebo souřadnicovými měřicími stroji, které kontrolují ovalitu, poloměr ohybu a jednotnost tloušťky stěny.
Otázka: Jaký profil trubky vydrží ohyb nejlépe?
Kruhový profil nejlépe odolává ohybu díky rovnoměrnému rozložení napětí a menšímu riziku lokálních deformací.
Otázka: Proč je některý profil trubky pevnější při ohýbání než jiný?
Pevnost profilu závisí na rozložení napětí; kruhové profily rozkládají ohybové síly rovnoměrně, zatímco čtvercové mají koncentrace napětí v rozích, což snižuje pevnost.
Otázka: Jaký profil trubky je nejlepší pro konstrukce namáhané ohybem?
Kruhový profil s odpovídající tloušťkou stěny a kvalitní slitinu materiálu je nejlepší pro konstrukce vystavené vysokému ohybovému namáhání.
Otázka: Jak vybrat trubku s největší pevností proti ohybu?
Vyberte kruhový profil, materiál s vysokou pevností (např. nerezovou ocel), vhodný poměr D/t a dodržujte doporučené poloměry ohybu.
Otázka: Jaký tvar profilu trubky minimalizuje riziko zlomení při ohýbání?
Kruhový profil snižuje riziko zlomení díky rovnoměrnému rozložení ohybových sil a eliminaci lokálních napětí.
Otázka: Při jakém profilu trubky dochází k nejmenší deformaci při ohybu?
Nejmenší deformace vznikají u kruhových trubek s použitím mandrelu a dodržením správného poloměru ohybu.
Jaký je rozdíl v pevnosti při ohybu mezi kruhovou a čtvercovou trubkou?
Kruhové trubky mají stabilní a rovnoměrné rozložení napětí, což zvyšuje jejich pevnost při ohybu. Čtvercové trubky vykazují koncentraci napětí v rozích, což zvyšuje riziko poškození a snižuje celkovou odolnost.
Otázka: Jaký je vliv různých slitin na pevnost trubek při ohybu?
Slitiny jako 6061-T6 nabízejí vysokou pevnost, ale nižší ohybatelnost, zatímco slitiny jako 5052-O jsou houževnatější a lépe odolávají opakovaným ohybům.
Otázka: Jaké jsou ekonomické aspekty volby profilu a materiálu trubky?
Kruhové profily jsou zpravidla materiálově náročnější, ale jejich vyšší pevnost může snížit náklady na opravy a servis v dlouhodobém horizontu, což je ekonomicky výhodné.