Proces válcování kovů od technologie po aplikaci v průmyslu

Válcování kovů představuje klíčový způsob tváření kovových materiálů, který zahrnuje jak válcování plechů za tepla, tak výrobu bezešvých trubek. Tento proces probíhá na speciálních válcovacích stolicích, kde se kov postupně tvaruje do požadovaných rozměrů a vlastností. V průmyslu se válcování využívá široce díky své efektivitě a schopnosti přesně ovlivnit strukturu materiálu.
📝 Ve zkratce
- Válcování kovů probíhá za tepla nad 900 °C nebo za studena při pokojové teplotě 18-22 °C.
- Typy válcovacích stolic zahrnují dvouvalcové, třívalcové, čtyřvalcové a skupinové stolice podle počtu válců.
- Válcování zvyšuje pevnost materiálu až o 20 % díky deformaci a zjemnění zrna.
- Bezešvé trubky se válcují mezi válci nakloněnými o 6° pro rotační pohyb a jsou klíčové pro vysokotlaké aplikace.
- Moderní válcovací stroje využívají digitální řízení, hydrauliku a AI pro optimalizaci parametrů v reálném čase.
Technologický proces válcování kovů krok za krokem
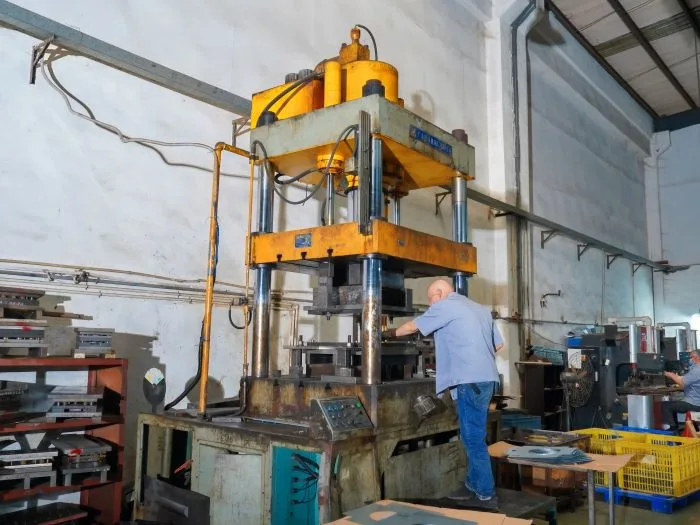
Technologický proces válcování kovů probíhá buď za tepla, nebo za studena a začíná přípravou materiálu, která zahrnuje jeho řezání a čištění. Následuje ohřev nad 900 °C pro válcování za tepla, nebo ponechání materiálu při pokojové teplotě 18-22 °C u válcování za studena. Poté se materiál vede přes válcovací stolici, kde dochází k jeho deformaci a tvarování do požadovaného profilu s přesnými rozměrovými tolerancemi. Tento technologický postup válcování kovů zajišťuje vysokou pevnost kovů a umožňuje automatizaci výroby v průmyslové praxi.
Základní fáze technologického procesu válcování
Proces válcování kovů začíná přípravou materiálu, která zahrnuje odstranění nečistot a případné předřezání surových ingotů nebo bezešvých trubek na vhodné rozměry. U válcování za tepla následuje ohřev materiálu na teplotu nad 900 °C, která přesahuje teplotu rekrystalizace kovu. Tento ohřev snižuje vnitřní napětí a umožňuje snadnější deformaci materiálu při průchodu válcovací stolicí. Válcování za studena naopak probíhá při pokojové teplotě 18-22 °C bez ohřevu, čímž se zvyšuje pevnost materiálu až o 20 % díky plasticitě a deformaci v chladném stavu. Po válcování následuje chlazení a případná povrchová úprava, která zajišťuje požadovanou kvalitu a rozměrové tolerance finálního výrobku. Každá fáze musí být přesně řízena, aby nedošlo k poškození materiálu nebo ke vzniku trhlin.
- Příprava materiálu – očištění a nařezání vstupních surovin
- Ohřev materiálu – nad 900 °C pro válcování za tepla; pokojová teplota 18-22 °C pro válcování za studena
- Válcování – průchod materiálu válcovací stolicí za řízených parametrů
- Chlazení a povrchová úprava – stabilizace rozměrů a ochrana povrchu
- Kontrola kvality – ověření rozměrových tolerancí a mechanických vlastností
Parametry ovlivňující kvalitu válcování
Kvalita finálního produktu závisí na několika klíčových parametrech procesu válcování. Teplota materiálu určuje, zda proběhne válcování za tepla nebo za studena, což ovlivňuje jeho mikrostrukturu a mechanické vlastnosti. Optimální rychlost válcování zajišťuje rovnoměrnou deformaci bez vzniku vad. Tlak mezi válci musí být přesně nastaven tak, aby deformace probíhala efektivně a nedocházelo k přetížení materiálu. Mazací systémy významně snižují tření a zabraňují poškození povrchu během průchodu skrz válcovací stolici. Správná kombinace těchto parametrů zvýší pevnost materiálu, umožní dosažení úzkých rozměrových tolerancí a podpoří automatizaci válcování v moderních výrobních provozech.
Tip: Častou chybou je nedostatečný ohřev při válcování za tepla, což vede k praskání materiálu a snížení kvality povrchu. Proto je třeba přesně monitorovat teplotu a rychlost průchodu materiálu.
Proces válcování kovů je vhodný pro výrobu širokého spektra výrobků, od plechů a bezešvých trubek až po složité profily. Naopak není doporučen pro materiály s nízkou plasticitou nebo tam, kde by vysoká pevnost kovů nebyla požadována.
Typy válcovacích stolic a strojů
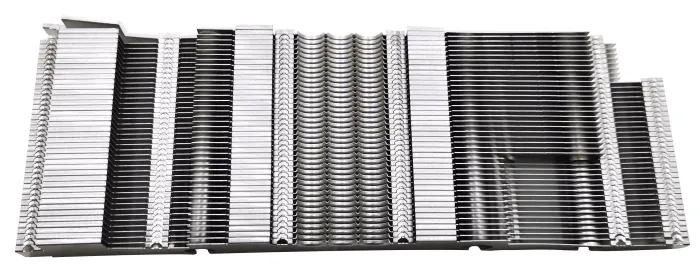
Válcovací stolice jsou specializované stroje pro tváření kovů tlakem mezi válci. Podle počtu a uspořádání válců se rozlišují tyto základní typy:
- Dvouvalcové stolice – sestávají ze dvou protilehlých válců otáčejících se stejným směrem. Materiál je zde válcován v jednom průchodu, přičemž pro dosažení požadované tloušťky je často nutné obrobek otočit a projít válci opakovaně. Používají se především pro základní válcování plechů a pásů s menší tloušťkou a průřezem.
- Třívalcové stolice – obsahují tři válce uspořádané do trojúhelníku, které umožňují kontinuální válcování bez nutnosti obracení materiálu. Tento typ je vhodný pro výrobu bezešvých trubek a profilů s vysokou pevností kovů, protože zajišťuje rovnoměrné rozložení deformace a vyšší produktivitu. Válcování probíhá plynule, což snižuje riziko vzniku defektů.
- Čtyřvalcové stolice – kombinují dva menší pracovní válce a dva větší opěrné válce, které zlepšují kontrolu nad tloušťkou a rozměrovou přesností výrobku. Jsou ideální pro válcování tenkých plechů a složitějších profilů, kde je požadována vysoká kvalita povrchu a přesnost. Opěrné válce omezují deformace a zvyšují stabilitu procesu.
- Skupinové válcovací stolice – tvoří je řada po sobě jdoucích válcovacích jednotek, které umožňují postupné tváření materiálu od hrubého polotovaru až po finální rozměr. Tento systém podporuje vysokou automatizaci válcování a digitální kontrolu kvality válcování v reálném čase. Používá se zejména při výrobě tenkých plechů a přesných profilů s minimálními rozměrovými tolerancemi.
Stroje na válcování profilů mají speciální konfiguraci válců, které tvarují kovové tyče, nosníky, kanály a úhelníky do přesných průřezů. Klíčové komponenty zahrnují hydraulické pohony, pojízdné stojany, řídicí systémy s automatizací a chladicí jednotky, které udržují optimální teplotu materiálu během válcování.
Tip: Při výběru válcovací stolice je nezbytné zohlednit typ materiálu, jeho mechanické vlastnosti a požadovaný tvar výrobku. Nevhodný typ stolice může způsobit defekty povrchu, jako jsou trhliny nebo záseky, a snížit pevnost finálního produktu. Například válcování za studena vyžaduje stolice s přesnou regulací mezery mezi válci, aby nedošlo k přetížení materiálu.
Tento přehled typů válcovacích stolic je zásadní pro optimalizaci technologického postupu válcování kovů a jeho aplikace v průmyslové výrobě s vysokou efektivitou a kvalitou. Více informací poskytuje Ministerstvo zemědělství ČR.
Materiály vhodné pro válcování a jejich vlastnosti
V průmyslu patří mezi nejčastěji zpracovávané materiály při válcování uhlíková ocel, nerezová ocel, hliník a měď. Každý z těchto kovů má specifické mechanické vlastnosti, které válcování významně ovlivňuje. Válcovací stolice a technologie válcování plechů za tepla i za studena umožňují přizpůsobit pevnost materiálu požadavkům finální aplikace.
Válcování zvyšuje pevnost materiálu až o 20 % díky zjemnění struktury zrna. Tento proces jemně mění mikrostrukturu kovu, což vede k vyšší odolnosti proti mechanickému namáhání. Například uhlíková ocel po válcování vykazuje výrazně lepší soudržnost, což je klíčové při výrobě bezešvých trubek s vysokou pevností. U nerezové oceli válcování zlepšuje nejen mechanické vlastnosti, ale také odolnost vůči korozi.
Hliník a měď jsou díky své tvárnosti vhodné zejména pro válcování za studena, kdy se zachovávají jejich lehké vlastnosti a zvyšuje se pevnost bez výrazného úbytku pružnosti. Automatizace válcování umožňuje přesnou kontrolu parametrů tváření kovů, což vede k jednotné kvalitě a minimalizaci výrobních odchylek.
| Materiál | Hlavní vlastnosti před válcováním | Vliv válcování na pevnost | Typ válcování |
|---|---|---|---|
| Uhlíková ocel | Střední pevnost, dobrá tvárnost | Zvýšení pevnosti až o 20 % | Za tepla i za studena |
| Nerezová ocel | Vysoká pevnost, odolnost vůči korozi | Zjemnění zrna, lepší pevnost | Převážně za studena |
| Hliník | Nízká hustota, dobrá tvárnost | Zvýšení pevnosti, zachování pružnosti | Za studena |
| Měď | Výborná elektrická vodivost | Zlepšení pevnosti bez ztráty tvárnosti | Za studena |
Praktické tipy pro efektivní válcování kovů a jeho aplikace
Pro dosažení optimálních výsledků je třeba zvolit správný typ válcování podle materiálu a požadovaných vlastností konečného výrobku. Válcování za tepla se hodí pro materiály s nižší tvárností před válcováním, kde dochází k výraznějšímu přetváření zrna. Naopak válcování za studena se využívá tam, kde je kladen důraz na vysokou pevnost a kvalitu povrchu. Kontrola kvality válcování během výrobního procesu, například pomocí digitalizace a automatizace válcování, je zásadní pro zajištění konstantních parametrů a vysoké pevnosti kovů.
Tip: Častou chybou je nevhodný výběr teploty válcování, který může vést k praskání materiálu nebo nedostatečnému zvýšení pevnosti. Proto se vždy doporučuje respektovat technologický postup válcování kovů a jeho aplikace v průmyslu.
Průmyslové aplikace válcovaných kovů
Válcování kovů umožňuje výrobu materiálů s vysokou pevností a přesnými rozměry, které jsou nezbytné v náročných průmyslových aplikacích. Nejčastější využití zahrnuje stavebnictví, automobilový průmysl a energetiku, kde se uplatňuje jak válcování plechů za tepla, tak válcování bezešvých trubek s přesnou kontrolou parametrů.
Ve stavebnictví se vyrábějí profilované nosníky a kanály s přesností rozměrů v řádu desetin milimetru, které slouží jako konstrukční prvky budov, mostů a dalších stavebních objektů. Tyto komponenty musí splňovat požadavky na vysokou pevnost a odolnost proti únavě, přičemž automatizace válcovacích stolic zajišťuje konzistentní kvalitu a opakovatelnost výroby. Například nosníky z uhlíkové oceli se válcují za tepla při teplotách kolem 1000 °C, což umožňuje optimální zjemnění zrna a zvýšení houževnatosti.
V automobilovém průmyslu se válcování používá především k výrobě rámových dílů a dalších konstrukčních prvků, kde je klíčová kombinace pevnosti a tvarové přesnosti. Válcování za studena zde zvyšuje pevnost materiálu až o 20 % a umožňuje dosáhnout rozměrových tolerancí v řádu 2-3 %. Válcování bezešvých trubek má v tomto odvětví menší zastoupení, ale roste jeho význam v konstrukcích vyžadujících vysokou odolnost vůči mechanickému namáhání.
Bezešvé trubky vyráběné válcováním jsou zásadní pro ropný a plynárenský průmysl, kde musí odolávat vysokému tlaku i extrémním provozním podmínkám. Proces válcování bezešvých trubek zahrnuje přesné tváření ocelového sochoru mezi soudkovitými válci nakloněnými o 6°, což zajišťuje homogenní strukturu a vysokou pevnost materiálu. Tyto trubky se používají například v tlakových potrubích s provozním tlakem přes 100 MPa a teplotou až 400 °C.
„Význam válcování kovů v průmyslové výrobě spočívá v možnosti vyrábět materiály s přesně definovanými mechanickými vlastnostmi, které jsou nezbytné pro bezpečné a spolehlivé technické aplikace,“ uvádí odborník na tváření kovů.
Přehled technologických fází potvrzuje, že správné nastavení parametrů válcování vede ke zvýšení pevnosti, houževnatosti a přesnosti rozměrů, což umožňuje použití materiálů v kritických konstrukcích. Častou chybou v praxi je nedostatečná kontrola kvality válcování, která může způsobit vznik mikrotrhlin a snížení pevnosti výrobku. Proto je nezbytné monitorovat klíčové parametry jako mezery mezi válci, rychlost válcování a teplotu materiálu v reálném čase.
Proces válcování bezešvých trubek vyžaduje vysokou přesnost a kontrolu, proto je vhodný především pro průmyslové aplikace s extrémními nároky na bezpečnost a spolehlivost, například v jaderné energetice nebo vysokotlakých potrubních systémech.
Pro koho se válcování kovů hodí? Tento proces je ideální pro odvětví, kde je kladen důraz na vysokou pevnost, přesnost a dlouhodobou spolehlivost materiálu, jako jsou stavebnictví, automobilový průmysl a energetika. Naopak méně vhodné je pro aplikace s nízkými nároky na mechanické vlastnosti, kde lze efektivně využít levnější alternativy, například svařované nebo litinové komponenty.
Moderní trendy a digitalizace ve válcovacím průmyslu
Moderní technologie válcování kovů výrazně zvyšují efektivitu a kvalitu výroby díky digitalizaci a automatizaci. Tyto inovace umožňují přesné řízení procesu v reálném čase a integraci pokročilých metod, jako je kontinuální lití, které optimalizují přípravu materiálu před samotným válcováním.
Principy digitalizace a automatizace ve válcování
Digitalizace válcování kovů přináší komplexní řízení výrobního procesu pomocí senzorů a digitálních systémů, které monitorují parametry jako tlak, teplotu a rychlost válcování. Automatizace válcování, často realizovaná prostřednictvím hydraulických pohonů, umožňuje přesné a rychlé nastavení válcovacích stolic. Umělá inteligence a strojové učení vyhodnocují data v reálném čase, což optimalizuje kvalitu výrobků a snižuje odchylky. Díky tomu lze minimalizovat chyby a zvýšit vysokou pevnost kovů, což je žádoucí například při válcování plechů za tepla nebo bezešvých trubek.
Kontinuální lití (kontilití) a jeho integrace s válcováním
Kontinuální lití, známé také jako kontilití, je proces, při kterém se roztavený kov lije v teplotním rozmezí 450-550 °C přímo do formy za účelem vytvoření polotovaru. Tento proces nahrazuje část tradičního válcování za tepla tím, že vyrábí rovnoměrné, bezdefektní polotovary vhodné pro další tváření kovů ve válcovacích stolicích. Výhody kontilití zahrnují:
- stabilní chemické složení a strukturu materiálu
- snížení výrobních nákladů díky menšímu počtu kroků
- lepší kontrolu kvality od počátku výroby
Integrace kontilití s technologickým postupem válcování kovů zlepšuje celkovou produktivitu a umožňuje výrobu vysoce pevných a přesných polotovarů pro širokou škálu průmyslových aplikací.
Tip: Častá chyba při digitalizaci válcování spočívá v podcenění pravidelné kalibrace senzorů, což může vést k nepřesnostem v řízení procesu. Digitalizace se hodí především pro výrobce s vysokými nároky na opakovatelnost a kvalitu; menší provozy s omezeným rozpočtem mohou zůstat u tradičních metod kvůli nákladům na implementaci.
Klíčové parametry a kontrola kvality procesu válcování
Parametry procesu válcování patří mezi základní faktory ovlivňující kvalitu finálního výrobku. Správně nastavená mezera mezi válci, optimální rychlost válcování, vhodné mazání a precizní kontrola kvality zásadně zvyšují pevnost a přesnost tvarování kovů. Následující přehled technologických fází válcování kovů a jejich aplikace ukazuje klíčové aspekty kontroly kvality válcování.
Vliv mezery mezi válci na kvalitu výrobku
Mezera mezi válci musí být menší než tloušťka válcovaného materiálu, aby došlo k požadované deformaci kovu. Pokud je mezera větší nebo rovna tloušťce, materiál se nedostatečně tváří, což vede k nerovnoměrné tloušťce a snížené pevnosti výrobku. Při válcování plechů za tepla je třeba tento parametr pečlivě hlídat, protože vysoká teplota ovlivňuje plasticitu materiálu a průběh deformace. Správné nastavení mezery mezi válci podporuje rovnoměrné tváření kovů a snižuje riziko defektů.
Mazací systémy a jejich vliv na proces
Mazací systémy jsou zásadní ve snížení tření mezi válci a materiálem, čímž zlepšují kvalitu povrchu a prodlužují životnost válcovacích stolic. Používají se různé typy maziv, například minerální oleje, emulze nebo speciální syntetická maziva. Kvalita povrchu závisí na správném výběru mazacího systému, který minimalizuje vznik škrábanců a zlepšuje odvod tepla. Automatizace válcování často zahrnuje i řízení mazacích systémů podle aktuálních parametrů procesu, což zvyšuje efektivitu a konzistenci výroby.
| Parametr | Doporučená hodnota | Vliv na kvalitu |
|---|---|---|
| Mezera mezi válci | O 5-10 % menší než tloušťka | Zajišťuje správnou deformaci |
| Rychlost válcování | 1-10 m/s (podle materiálu) | Ovlivňuje strukturu a pevnost |
| Typ maziva | Minerální olej, emulze, syntetika | Zlepšuje kvalitu povrchu a životnost strojů |
Tip: Častou chybou je podcenění nastavení mezery mezi válci, což vede ke zvýšenému množství odpadu kvůli nekvalitním rozměrům výrobků. Pravidelná kontrola a kalibrace zařízení jsou nezbytné.
Odborná rada: Parametry procesu válcování se hodí zejména pro výrobu bezešvých trubek a plechů s vysokou pevností, kde je přesnost rozměrů klíčová. Naopak méně vhodné jsou pro tváření kovů s velmi nízkou plasticitou, kde jiné technologie lépe zajistí integritu materiálu.
Časté chyby a doporučení pro efektivní válcování kovů
Časté chyby při procesu válcování kovů výrazně ovlivňují kvalitu finálního výrobku a efektivitu celé výroby. Nejčastější problém představuje nesprávný ohřev materiálu, kdy se teplota pohybuje mimo optimální rozmezí nad či pod teplotou rekrystalizace. Příliš nízká teplota vede k tvorbě trhlin a zvýšenému opotřebení válců, zatímco přehřátí může způsobit nežádoucí deformace a snížení pevnosti kovu. Další častou chybou je nesprávné nastavení mezery mezi válci, kdy příliš úzká mezera způsobuje přetížení válcovací stolice a poškození povrchu, a příliš široká mezera vede k nedostatečnému tváření kovů.
Nedostatečná kontrola kvality během a po válcování má za následek přechod vadných výrobků do dalšího výrobního procesu, což zvyšuje náklady a snižuje spolehlivost výrobků, například u válcování bezešvých trubek. Automatizace válcování a digitalizace průmyslu pomáhají minimalizovat tyto chyby díky přesnému měření teplot a kontroly parametrů procesu.
Praktické tipy pro efektivní válcování kovů a jeho aplikace
- Udržujte teplotu materiálu v rozmezí 900-1250 °C při válcování plechů za tepla, což odpovídá optimální teplotě rekrystalizace.
- Nastavte mezeru mezi válci přesně podle tloušťky a typu materiálu, aby nedocházelo k přetížení válcovací stolice.
- Provádějte pravidelnou kontrolu kvality povrchu a mechanických vlastností za pomoci moderních měřicích systémů.
- Využívejte automatizované systémy řízení procesu, které zajišťují konzistentní výsledky a vyšší pevnost kovů.
- Školte obsluhu na rozpoznání varovných signálů chybných parametrů, aby bylo možné rychle zasáhnout a předcházet vadám.
Tip: Chyby ve válcování často vznikají při neadekvátní kalibraci strojů, proto pravidelná údržba a digitalizace průmyslu výrazně zlepšují kvalitu i produktivitu.
Časté dotazy o procesu válcování kovů
Otázka: Jaká je rozdíl mezi válcováním za tepla a za studena?
Válcování za tepla probíhá při teplotách nad 900 °C, což zlepšuje tvárnost materiálu, zatímco válcování za studena při pokojové teplotě 18-22 °C zvyšuje pevnost kovu až o 20 % díky zjemnění struktury.
Otázka: Jaké typy válcovacích stolic se používají v průmyslu?
Nejčastěji se využívají dvouvalcové, třívalcové a čtyřvalcové válcovací stolice, přičemž třívalcové umožňují plynulé tváření kovů bez nutnosti otáčení.
Otázka: Jaký vliv má válcování na pevnost materiálu?
Proces válcování za studena zvyšuje pevnost kovů až o 20 % díky zhuštění a zjemnění zrn, zatímco válcování za tepla udržuje vyšší tvárnost.
Otázka: K čemu slouží bezešvé trubky vyrobené válcováním?
Bezešvé trubky se používají v ropném a plynárenském průmyslu, kde je potřeba vysoká pevnost a těsnost, zejména pro vysokotlaké aplikace.
Otázka: Jaké jsou klíčové parametry procesu válcování?
Mezera mezi válci musí být menší než tloušťka materiálu, teplota se řídí podle typu válcování a mazání zajišťuje kvalitu povrchu a životnost válců.
Otázka: Jak digitalizace a AI pomáhají ve válcovacím průmyslu?
Automatizace a digitální řízení umožňují optimalizovat parametry v reálném čase, zlepšují kontrolu kvality a snižují provozní náklady.
Otázka: Co je kontinuální lití (kontilití) a jak souvisí s válcováním?
Kontilití probíhá při 450-550 °C a vyrábí polotovary, které se následně válcují, což zvyšuje efektivitu a kvalitu výroby.
Otázka: Jaké materiály jsou nejčastěji válcované?
Uhlíková ocel, nerezová ocel, hliník, měď a titanové slitiny patří mezi nejčastější materiály v technologii válcování.
Otázka: Jaké chyby se nejčastěji při válcování vyskytují?
Častou chybou je nesprávný ohřev, nevhodná mezera mezi válci a špatné mazání, což vede k prasklinám a defektům povrchu.
Otázka: Jak probíhá kontrola kvality během válcování?
Kontrola zahrnuje laserové měření rozměrů, vizuální inspekci a testování mechanických vlastností výrobků.
Otázka: Jaký je význam mazacích systémů ve válcovacím procesu?
Mazání snižuje tření a opotřebení válců, zlepšuje kvalitu povrchu a prodlužuje životnost zařízení.
Otázka: Jaké jsou průmyslové aplikace válcovaných kovů?
Válcované výrobky se využívají ve stavebnictví, automobilovém průmyslu, energetice a výrobě speciálních profilů.
Otázka: Jaký je vliv rychlosti válcování na kvalitu výrobku?
Optimální rychlost zabraňuje vzniku povrchových vad, příliš rychlé válcování snižuje deformaci a kvalitu.
Otázka: Jaké jsou výhody třívalcových válcovacích stolic?
Třívalcové stolice umožňují kontinuální tváření bez nutnosti otáčet materiál, což zvyšuje efektivitu a kvalitu.
Otázka: Jaké jsou moderní trendy ve výrobě válcovaných profilů?
Digitalizace, AI a hydraulické pohony zvyšují přesnost a automatizaci, což vede k vyšší produktivitě a kvalitě.
Otázka: Jaký je postup přípravy materiálu před vlastním procesem válcování?
Materiál se žíhá při teplotě kolem 700 °C pro odstranění vnitřních pnutí a zajištění lepší tvárnosti.
Otázka: Jaký vliv má tloušťka materiálu vstupujícího do válcování na konečný produkt?
Snížení tloušťky o více než 20 % v jednom průchodu může způsobit praskliny a defekty povrchu výrobku.
Otázka: Jaké jsou ekologické výhody moderních válcovacích technologií?
Nové technologie snižují spotřebu energie až o 15 % a umožňují recyklaci až 90 % výrobního odpadu, což zlepšuje udržitelnost výroby.