Jak správně spočítat ohyb kruhové trubky: přesný návod a vzorce

Přesný výpočet ohybu kruhové trubky je klíčový pro zajištění její pevnosti a správného tvaru. Zohlednit je potřeba poloměr ohybu trubky, tloušťku stěny i vlastnosti materiálu, zejména při ohýbání ocelových trubek. Tento návod vám poskytne praktické vzorce a tipy pro efektivní a bezpečnou práci.
💡 Důležité na úvod
- Minimální poloměr ohybu kruhové trubky závisí na materiálu a pohybuje se u uhlíkové oceli mezi 3 až 5násobkem průměru.
- Nerezové oceli umožňují menší poloměry ohybu, typicky 1,5 až 3násobek průměru trubky.
- Tloušťka stěny trubky přímo ovlivňuje možnost menšího poloměru ohybu díky větší odolnosti vůči deformacím.
- Při ohýbání trubky za tepla se teplota pohybuje okolo 600-900 °C pro lepší poddajnost materiálu.
- Použití pískové výplně při ohýbání tenkostěnných trubek zabraňuje zploštění a deformaci průřezu.
Jak vypočítat minimální poloměr ohybu kruhové trubky podle materiálu a rozměrů
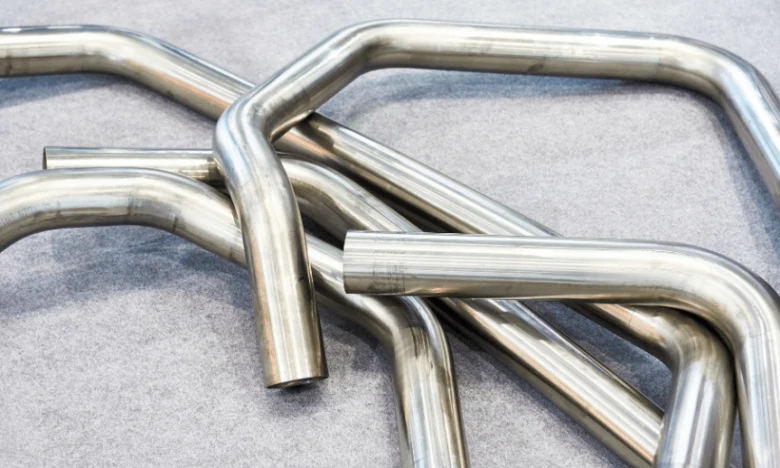
Minimální poloměr ohybu kruhové trubky závisí především na materiálu, průměru a tloušťce stěny trubky. U uhlíkové oceli se doporučuje volit poloměr ohybu v rozmezí 3 až 5 násobku průměru trubky, zatímco u nerezové oceli díky její vyšší tažnosti postačuje menší poloměr, obvykle 1,5 až 3 násobek průměru. Tloušťka stěny trubky ovlivňuje pevnost při ohýbání a tím i minimální možný poloměr.
Výpočet minimálního poloměru ohybu u uhlíkové oceli
Pro uhlíkovou ocel platí výpočtový vzorec minimálního poloměru ohybu přibližně jako R_min = (3 až 5) × d, kde d je vnější průměr kruhové trubky. Větší tloušťka stěny trubky zpravidla zvyšuje požadovaný poloměr, protože tužší materiál hůře snáší ostré ohyby. Tento širší rozptyl umožňuje přizpůsobit ohyb konkrétním parametrům a metodám ohýbání ocelových trubek.
Výpočet minimálního poloměru ohybu u nerezové oceli
Nerezová ocel díky své lepší tažnosti dovoluje menší minimální poloměr ohybu, který se pohybuje mezi 1,5 až 3 násobky průměru trubky. Tloušťka stěny u nerezu má také vliv, ale obecně lze použít nižší poloměr než u uhlíkové oceli bez rizika prasknutí. Tento fakt usnadňuje ohýbání trubek v aplikacích, kde je potřeba úspora místa a přesný tvar ohybu.
| Materiál | Minimální poloměr ohybu (R_min) | Poznámka |
|---|---|---|
| Uhlíková ocel | 3 × d až 5 × d | Větší poloměr, pevnější |
| Nerezová ocel | 1,5 × d až 3 × d | Menší poloměr, pružnější |
| Tloušťka stěny | Zvyšuje R_min | Silnější stěna vyžaduje větší poloměr |
Tip: Při výpočtu poloměru ohybu kruhové trubky vždy zohledněte tloušťku stěny, protože příliš malý poloměr může způsobit deformace nebo prasknutí materiálu. Výpočet ohybové síly a volba správné metody ohýbání trubek závisí na přesném určení této hodnoty.
Jak správně spočítat délku trubky potřebnou pro požadovaný ohyb
Správný výpočet délky trubky potřebné pro ohyb vychází z geometrie oblouku kruhu, který odpovídá ohybu s daným úhlem a poloměrem. Do výpočtu se zahrnuje poloměr ohybu trubky i úhel ohybu, což umožňuje určit přesnou délku materiálu potřebnou pro realizaci ohybu.
Jak spočítat délku trubky potřebnou pro ohyb podle úhlu a poloměru
Délka trubky potřebná pro ohyb odpovídá délce oblouku kruhu s poloměrem ohybu R a úhlem ohybu θ ve stupních. Výpočet délky L se provádí podle vzorce:
L = (π × R × θ) / 180
kde R je poloměr ohybu trubky v milimetrech a θ je úhel ohybu ve stupních. Například pro poloměr ohybu 100 mm a úhel 90° je délka oblouku (a tedy délka ohybu) přibližně 157 mm. Tento výpočet je základní pro návrh ohybu kruhové trubky a je klíčový pro přesné stanovení potřebného materiálu.
Jak ohnout trubku správně podle vypočítané délky
Pro správné ohýbání trubky je nutné znát vypočítanou délku ohybu a postupovat pomalu, aby nedošlo k deformaci nebo prasknutí. Rychlost ohýbání by měla odpovídat materiálu – například u ohýbání ocelových trubek za tepla je doporučená teplota 600-900 °C. Použití pískové výplně uvnitř trubky pomáhá zachovat její tvar a zabraňuje zploštění. Tloušťka stěny trubky ovlivňuje ohybovou sílu potřebnou k tvarování bez poškození.
Výpočet ohybu kruhové trubky podle různých metod ohýbání
Metody ohýbání trubek zahrnují ohýbání za tepla, ohýbání za studena a použití pískové výplně. Každá metoda má vliv na pevnost trubky a na přesnost výsledného ohybu. Ohýbání za tepla (600-900 °C) umožňuje snazší tvarování s menším rizikem prasklin, zatímco ohýbání za studena vyžaduje vyšší ohybovou sílu a pečlivý výpočet ohybu. Při výpočtu délky ohybu a poloměru trubky je nutné zohlednit zvolenou metodu a materiál, aby výsledný ohyb odpovídal požadavkům na pevnost a přesnost.
- Změřte poloměr ohybu trubky – stanovte poloměr R v milimetrech podle požadovaného tvaru ohybu.
- Určete úhel ohybu – změřte nebo nastavte úhel θ ve stupních, pod kterým bude trubka ohnuta.
- Vypočítejte délku oblouku – použijte vzorec L = (π × R × θ) / 180 pro stanovení délky ohybu.
- Připravte trubku k ohýbání – podle materiálu a tloušťky stěny zvolte vhodnou metodu ohýbání (za tepla, za studena, s pískovou výplní).
- Proveďte ohyb – postupujte pomalu a kontrolujte, zda se trubka nepoškozuje, případně upravte rychlost ohýbání.
Jaké metody ohýbání kruhových trubek existují a jak ovlivňují výpočet ohybu
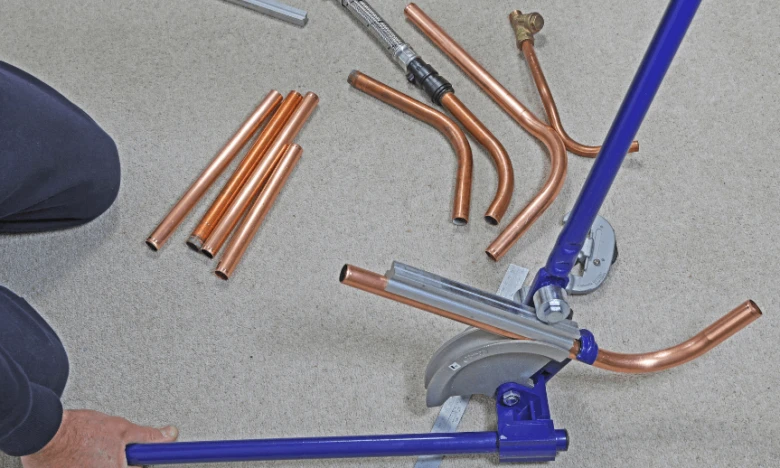
Metody ohýbání kruhových trubek výrazně ovlivňují mechanické vlastnosti materiálu i následný výpočet ohybu. Ohýbání ocelových trubek lze rozdělit na ohýbání za studena a za tepla. Ohýbání za studena probíhá při pokojové teplotě a zachovává vysokou pevnost materiálu, ale vyžaduje větší ohybovou sílu a přesnější výpočet poloměru ohybu trubky, aby nedošlo k prasknutí nebo deformaci.
Ohýbání za tepla se provádí při teplotách 600-900 °C, což zvyšuje poddajnost materiálu a umožňuje snadnější ohyb s menší ohybovou silou. U této metody je nezbytné zohlednit změny mechanických vlastností materiálu, protože tepelné zatížení může ovlivnit tloušťku stěny trubky a její pevnost.
Použití pískové výplně během ohýbání zabraňuje zploštění trubky a pomáhá udržet kruhový průřez. Alternativně se používá ohýbací pružina, která podporuje zachování tvaru průřezu a snižuje riziko deformací.
Jak provést výpočet ohybu trubky s kruhovým průřezem
Při výpočtu délky ohybu trubky a poloměru ohybu je třeba zohlednit metodu ohýbání, která ovlivní hodnoty ohybové síly a výslednou geometrii. Návod na výpočet ohybu kruhové trubky proto vždy zahrnuje korekce podle použité technologie ohýbání a vlastností materiálu.
- Ohýbání za studena – vyšší ohybová síla, pevnější materiál, přesnější výpočet
- Ohýbání za tepla – nižší ohybová síla, lepší poddajnost, nutnost zohlednit změny tloušťky stěny
- Písková výplň – zabraňuje zploštění, zachovává průřez trubky
- Ohýbací pružina – udržuje tvar průřezu, snižuje deformace
Tip: Pro tvrdší ocelové trubky doporučuji použít ohýbání za tepla s pískovou výplní, protože usnadňuje výpočet délky ohybu trubky a snižuje riziko prasknutí. Naopak u tenkostěnných trubek je vhodnější ohýbání za studena s ohýbací pružinou, aby se minimalizovalo poškození průřezu.
Jak určit správnou ohybovou sílu a úhel ohybu u kruhové trubky
Správné určení ohybové síly a úhlu ohybu je základním krokem při práci s kruhovými trubkami. Tyto parametry ovlivňují kvalitu ohybu i bezpečnost konstrukce, proto je nezbytné je přesně změřit a vypočítat.
Metody měření úhlu ohybu
Úhel ohybu u kruhové trubky se měří pomocí úhloměru nebo digitálního měřidla s přesností na 0,1°. Pro přesné měření úhlu ohybu je nutné trubku pevně zajistit a měřit v místě největší deformace. Správné měření úhlu pomáhá určit tvar ohybu a zajistit, že odpovídá požadavkům konstrukce či technické dokumentace.
Výpočet potřebné ohybové síly
Ohybová síla závisí na materiálu trubky, tloušťce stěny trubky a poloměru ohybu trubky. Pro výpočet lze použít vzorec:
F = (σ × I) / r, kde F je ohybová síla, σ je dovolené napětí materiálu, I je moment setrvačnosti průřezu a r je poloměr ohybu. Například u ocelové trubky s tloušťkou stěny 3 mm a poloměrem ohybu 100 mm bude ohybová síla výrazně vyšší než u trubky tenčí či z měkčího materiálu.
Tip: Při ohýbání ocelových trubek s malým poloměrem ohybu zvažte postupné ohýbání nebo použití speciálních metod ohýbání trubek, abyste předešli prasklinám a deformacím.
Doporučení pro správné ohýbání trubek a výběr nářadí
Volba vhodného nářadí a přesný postup jsou zásadní pro správný výpočet ohybu kruhové trubky a kvalitní ohýbání ocelových trubek. Mechanické ohýbačky jsou vhodné pro menší série a ohyby s minimálním poloměrem 3 až 5 násobku jmenovitého průměru u uhlíkových ocelí. Hydraulické ohýbačky umožňují přesnější kontrolu ohybové síly a poloměru, což je nezbytné zejména u silnostěnných trubek a nerezových ocelí, kde lze dosáhnout poloměrů ohybu od 1,5 do 3 násobku průměru. Použití ohýbací pružiny zabraňuje zploštění průřezu a ovalizaci, což je klíčové u tenkostěnných trubek s tloušťkou stěny pod 3 mm.
Pevná fixace trubky během ohýbání eliminuje posuv a kroucení, které by mohly způsobit nepřesnosti v úhlu a deformace povrchu. Rychlost ohýbání by měla být plynulá a přiměřená materiálu – u uhlíkové oceli se doporučuje rychlost ohybu maximálně 5° za sekundu, aby se minimalizovalo riziko prasknutí a nadměrného napětí. Příliš rychlý ohyb zvyšuje ohybovou sílu a vede k vzniku mikrotrhlin, zejména ve svařovaných nebo tepelně ovlivněných oblastech.
Tipy pro výpočet ohybu kruhové trubky zahrnují přesné určení minimálního poloměru ohybu podle materiálu a tloušťky stěny, a výpočet délky ohybu trubky na základě úhlu ohybu a poloměru. Nevhodné nářadí, například obyčejný svěrák bez podpory průřezu, často způsobuje zploštění a vrásky na vnitřním poloměru, což vede k oslabení trubky a snížení její životnosti.
- Použijte hydraulickou ohýbačku pro přesné ohyby u silnostěnných a nerezových trubek
- Použijte ohýbací pružinu u tenkostěnných trubek s tloušťkou stěny do 3 mm
- Fixujte trubku pevně, aby nedocházelo k posunu nebo kroucení během ohýbání
- Udržujte plynulou rychlost ohýbání, ideálně do 5° za sekundu, pro snížení ohybové síly
Častá chyba: Příliš rychlé ohýbání bez pevné fixace vede k ovalizaci průřezu a vzniku vrásků na vnitřním poloměru, což snižuje pevnost a zvyšuje riziko prasknutí.
Pro koho se to hodí: Tento postup je vhodný pro výrobu přesných ohybů v průmyslových aplikacích a tlakových systémech.
Pro koho NE: Nevhodné je pro rychlé, hrubé ohýbání v terénu bez specializovaného nářadí, kde je vyšší riziko poškození trubky.
Výpočet délky trubky pro ohýbání
Pro přesný výpočet délky trubky potřebné k ohybu je nutné znát poloměr ohybu a úhel ohybu. Délka ohybu se vypočítá podle vzorce L = α × r, kde L je délka ohybu v milimetrech, α úhel ohybu v radiánech a r poloměr ohybu trubky. Tento výpočet zabraňuje nepřesnostem při montáži a zajišťuje správné zakřivení bez přetahování nebo nedoohnutí.
Časté dotazy (FAQ) k výpočtu a ohýbání kruhových trubek
Otázka: Jak spočítat minimální poloměr ohybu kruhové trubky z uhlíkové oceli?
Minimální poloměr ohybu je u uhlíkové oceli 3 až 5násobek vnějšího průměru trubky. Pro trubku s průměrem 50 mm to znamená poloměr ohybu 150 až 250 mm, což zabraňuje vzniku trhlin a deformací.
Otázka: Jak vypočítat délku trubky potřebnou pro ohyb 90° s poloměrem 10 cm?
Délka ohybu se určí vzorcem L = (úhel/360) × 2π × R, tedy (90/360) × 2 × 3,1416 × 100 mm = 157 mm. K tomu přidejte délky přímých úseků před a za ohybem.
Otázka: Jaký je rozdíl v minimálním poloměru ohybu mezi uhlíkovou a nerezovou ocelí?
Nerezová ocel díky vyšší tažnosti umožňuje menší poloměr ohybu, typicky 1,5 až 3× průměr trubky, zatímco uhlíková ocel vyžaduje 3 až 5× průměr.
Otázka: Kdy je vhodné použít pískovou výplň při ohýbání trubek?
Pískovou výplň doporučuji u tenkostěnných trubek, protože zabraňuje deformaci průřezu a zploštění během ohýbání, zejména při malých poloměrech ohybu.
Otázka: Jak určit správný úhel ohybu trubky?
Úhel ohybu se měří pomocí digitálního úhloměru, přičemž standardní úhly jsou 45°, 90° nebo 180°, podle konstrukčního návrhu a požadavků.
Otázka: Jaká je teplota při ohýbání trubek za tepla?
Ohýbání za tepla probíhá v rozmezí 600 až 900 °C, což zvyšuje poddajnost oceli a snižuje ohybovou sílu potřebnou k deformaci.
Otázka: Jak spočítat ohybovou sílu potřebnou k ohybu kruhové trubky?
Ohybová síla F se vypočítá podle vzorce F = k × σ × I / R, kde σ je mez kluzu materiálu, I moment setrvačnosti průřezu, R poloměr ohybu a k koeficient závislý na metodě ohýbání.
Otázka: Jaké nářadí je vhodné pro ohýbání silnostěnných ocelových trubek?
Pro silnostěnné trubky jsou vhodné hydraulické ohýbačky, protože umožňují přesný ohyb s minimální deformací a kontrolou ohybové síly.
Otázka: Proč je důležitá správná fixace trubky při ohýbání?
Fixace zabraňuje posuvu a kroucení trubky, což zajišťuje přesnost úhlu a poloměru ohybu a minimalizuje riziko deformací nebo poškození.
Otázka: Jak ovlivňuje tloušťka stěny trubky možnost menšího poloměru ohybu?
Silnější stěny trubky umožňují menší poloměry ohybu, protože materiál odolává zploštění a trhlinám lépe než tenkostěnné trubky.
Otázka: Jak zjistím průměr kruhové trubky?
Průměr změříte posuvným měřítkem přes nejširší část trubky, ideálně s přesností na 0,1 mm, nebo pásmem v palcích pro standardní rozměry.
Otázka: Jaké jsou nejčastější chyby při výpočtu ohybu trubky?
Nejčastější chybou je podcenění minimálního poloměru ohybu, ignorování tloušťky stěny a nevhodný výběr ohýbací metody, což vede k prasklinám nebo deformacím.
Otázka: Jaký je vliv ohýbání za tepla na mechanické vlastnosti trubky?
Ohýbání za tepla snižuje pevnost a tvrdost materiálu, zvyšuje tažnost a minimalizuje riziko trhlin, ale je nutné kontrolovat teplotu mezi 600 a 900 °C.
Otázka: Jak se měří ovalizace po ohybu trubky?
Ovalizace se měří kaliperem nebo speciálním měřidlem, které porovná průměry v osách kolmo na sebe; přípustná odchylka je obvykle do 5 % průměru.
Otázka: Jaký je správný postup výpočtu úhlu a délky ohybu?
Nejprve změřte požadovaný úhel v stupních, pak použijte vzorec délky ohybu L = (úhel/360) × 2π × poloměr ohybu. Tento výpočet je základem pro přesné ohýbání trubek.
Čím se řídit při výpočtu ohybu kruhové trubky
Výpočet ohybu kruhové trubky vyžaduje znalost vnějšího průměru, tloušťky stěny, materiálu a požadovaného poloměru ohybu. Tyto parametry určují výpočet délky ohybu trubky a ohybovou sílu potřebnou pro bezpečné a přesné ohýbání ocelových trubek.